製造現場の目視検査をAIで自動化したいものの、「検証費はいくらか」「カメラや照明を含む総額はどの程度か」「何枚の画像が必要か」「精度をどう判断するか」が分からず、計画が止まる企業は少なくありません。
結論から言うと、AI画像検査の費用はAIモデルだけでは決まりません。対象物を安定して撮影するカメラ・レンズ・照明、搬送・排出機構、学習画像、アノテーション、エッジPC、PLC連携、検査画面、現場テスト、再学習まで含めて予算化する必要があります。小規模な技術検証は100万〜400万円程度から検討できますが、本番ラインへ組み込み自動排出まで行う場合は1,000万〜数千万円になることがあります。
この記事では、費用相場の独自目安、撮像・AI・設備の設計、必要データ、精度評価、30・60・90日の進め方、失敗例、支援会社の比較、見積もりと検収条件まで解説します。金額は一般的な作業範囲を比較するための独自目安であり、掲載企業の公式価格ではありません。
AI外観検査は「良いモデルを作れば完成」ではありません。安定した撮像、現場の判定基準、設備との連携、異常時の人による確認まで含めて一つの検査工程として設計します。
AI画像検査システムの費用相場と結論
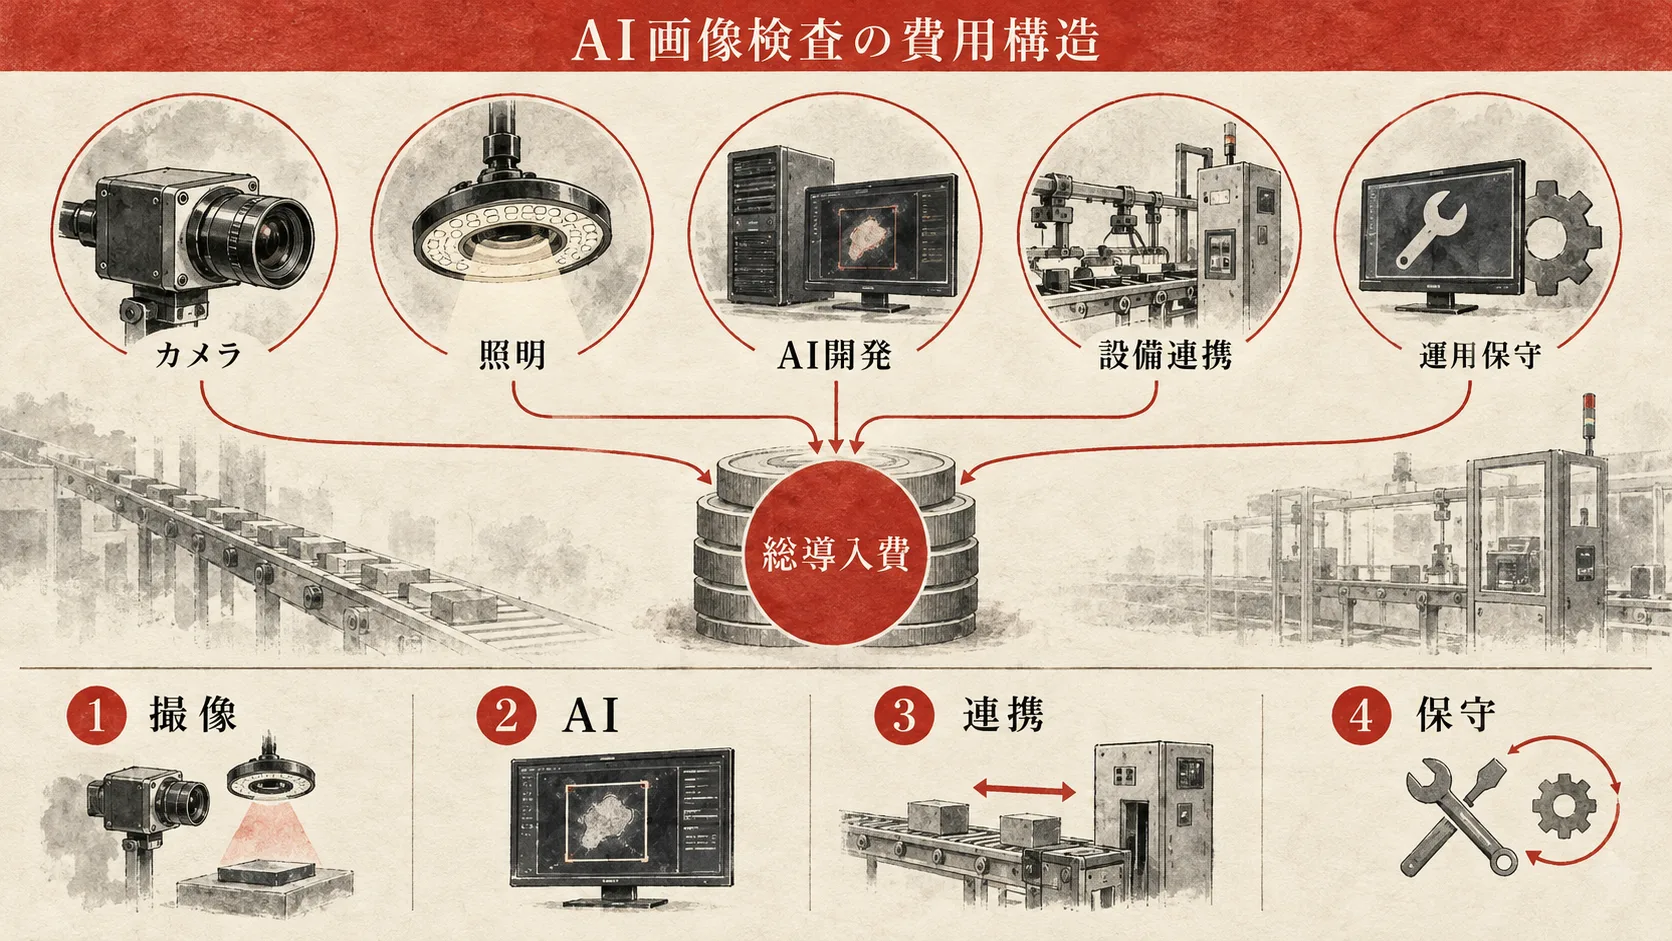
予算は、①現場・ワーク調査、②撮像検証、③画像収集とラベル付け、④AIモデル、⑤判定画面、⑥設備連携、⑦現場試験、⑧保守に分けます。モデル開発だけの見積もりは安く見えますが、照明変動や搬送速度に対応できず、本番で作り直すことがあります。
導入規模別の独自目安
| 導入段階 | 初期費用の独自目安 | 月額保守の独自目安 | 主な範囲 |
|---|---|---|---|
| 撮像診断・構想 | 30万〜150万円 | なし | 現場確認、サンプル撮影、実現性、計画 |
| PoC | 100万〜400万円 | 5万〜20万円 | 1品種・1欠陥、画像収集、モデル比較 |
| 半自動検査 | 500万〜1,500万円 | 15万〜60万円 | カメラ、照明、エッジPC、人の再確認 |
| ライン本番導入 | 1,200万〜5,000万円以上 | 40万〜150万円以上 | 搬送、PLC、自動排出、監視、保守 |
同じラインでも、製品の大きさ、速度、検査面数、欠陥の小ささ、品種切替で費用が変わります。既設カメラ画像を使える案件と、装置を新設する案件では総額が大きく違います。停止できない設備では、工事・切替・立会い費用も必要です。
投資対効果の試算
検査員4人が1日8時間、年間240日従事し、導入後に2人を別工程へ配置できるなら、再配置できる工数を算出します。ただし、人件費がそのまま消えるとは限りません。人手不足の解消、全数検査、疲労によるばらつき、流出不良、再検査、ライン停止を合わせて判断します。
不良流出1件の損失が大きい製品では、工数削減より品質リスクの低減が重要です。逆に、不良が極めて少ない製品では、AIが過検出すると再確認が増えます。見逃しと過検出の損失を別々に置き、どこで人が確認するか決めます。
3つの費用試算例
静止した樹脂部品の傷を作業台で撮影し、人がAI判定を確認する場合、撮像検証80万円、PoC250万円、カメラ・照明・PCと画面350万円で総額680万円程度という試算が考えられます。装置制御が少なく、最初の対象に向きます。
毎分60個の金属部品を4方向から撮影し、NGを自動排出する場合は、撮像・治具300万円、AI600万円、搬送・PLC・排出800万円、現場試験300万円で2,000万円程度になることがあります。停止時間と安全対策を含めます。
複数工場へ10ライン展開する場合、1号機に2,500万円、標準化後の追加ラインが1,200万円ずつなら総額1億3,300万円です。共通モデルをそのまま流用できるとは限らず、設備差、照明、製品ロットを確認します。これらは公式価格ではなく比較用の独自試算です。
画像AI以外も含むシステム開発の予算はAIコンサルティングの費用相場も確認してください。工場全体のデータ活用は中小企業のDXの進め方、検査結果の可視化はBIツール導入支援の費用が関連します。
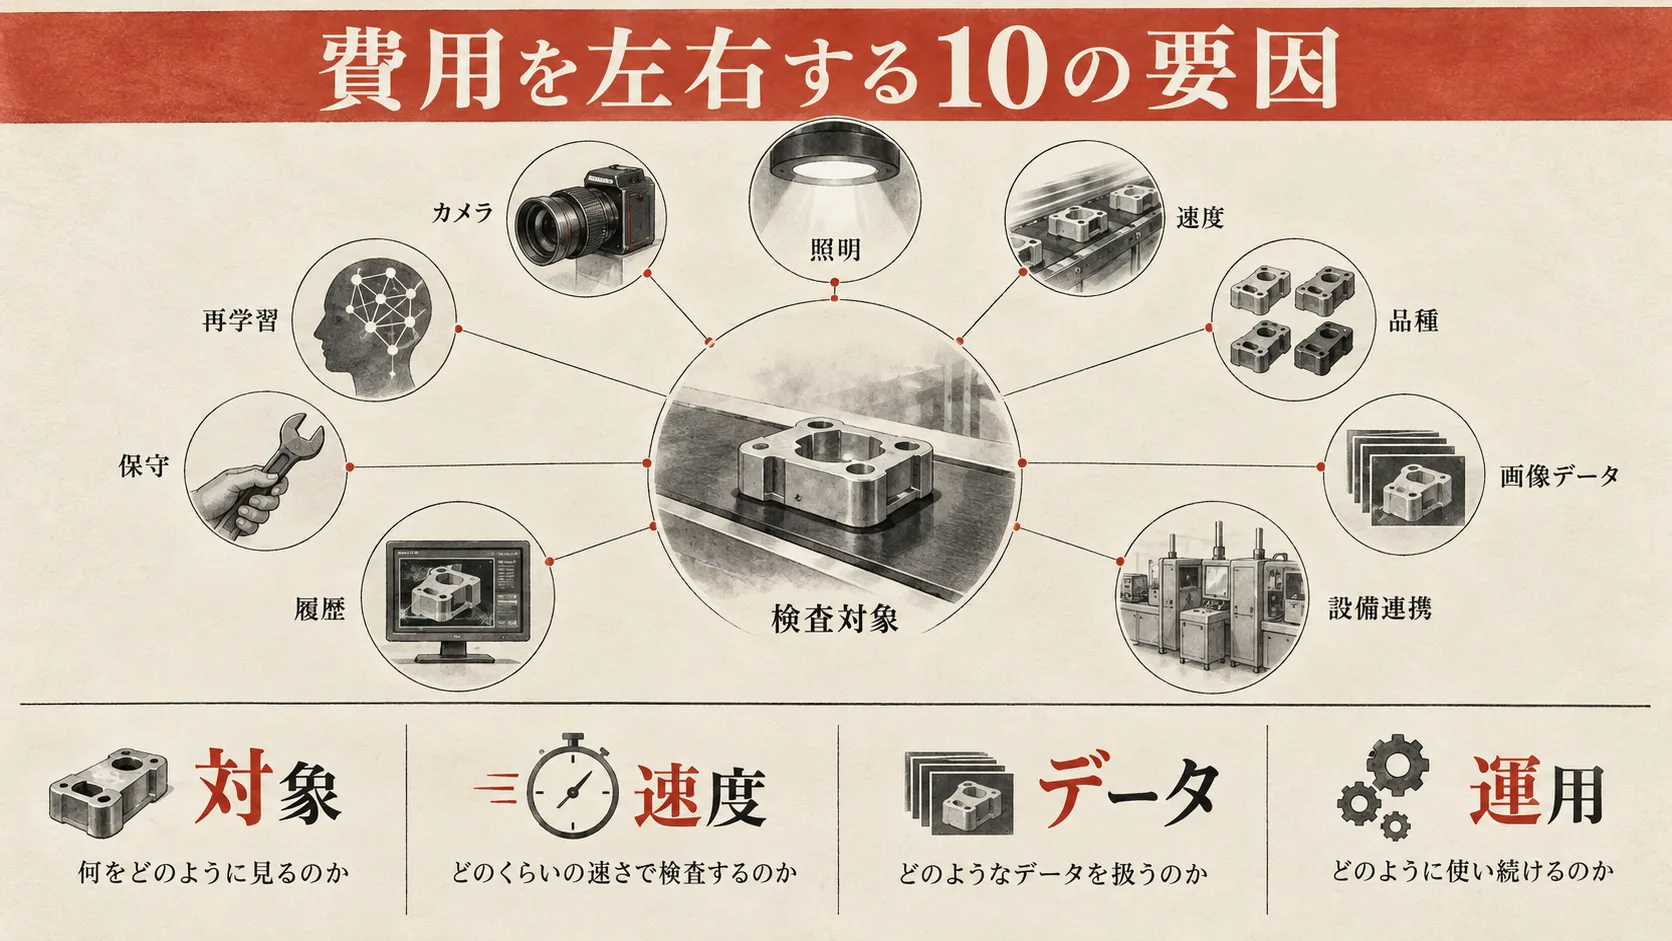
費用を左右する10の要因
対象物と欠陥の特徴
傷、汚れ、欠け、異物、寸法、印字、組付けなど、欠陥の見え方で撮像とAIが変わります。鏡面、透明、曲面、微細な凹凸は照明設計が難しくなります。人が見ても判定が分かれる欠陥は、先に基準を整えます。
検査速度とタクトタイム
撮影、推論、判定、設備信号をタクト内に終える必要があります。高解像度画像と多方向撮影は精度へ有利でも処理時間が増えます。平均ではなく最大処理時間を測り、ライン速度の余裕を確認します。
カメラ・レンズ・照明
必要解像度、視野、距離、被写界深度、シャッター、照明角度を決めます。照明はAIより先に品質を左右することがあります。自然光や工場照明の影響を遮り、ワーク位置を固定します。
撮影面数と台数
上面だけか、側面・底面を含むかでカメラ数が変わります。カメラ同期、画像保存、ケーブル、設置スペース、保護筐体を考慮します。粉じん、水、振動、温度がある環境では産業仕様が必要です。
品種数と段取り替え
色、形、サイズが異なる品種を一つのモデルで扱うか、品種別に分けるかを検証します。品種コードを設備から受け取り、正しい設定へ切り替えます。作業者の手動選択だけに依存しません。
学習画像とアノテーション
良品・不良品の画像数、欠陥位置、種類、重大度を整理します。不良が少ない場合は良品学習や異常検知を検討します。疑似欠陥を作る場合は、実不良と同じ見え方か現場責任者が確認します。
エッジ・クラウド構成
ライン近くのエッジPCで処理すると低遅延で通信断に強い一方、端末管理が必要です。クラウドは集中管理しやすいですが、画像転送、遅延、通信、機密性を確認します。学習はクラウド、推論はエッジという分担もあります。
設備・PLC連携
撮影トリガー、品種、判定、排出、停止、警報を接続します。誤信号や通信断で良品を捨てたり不良を流したりしないよう、フェイルセーフを設計します。既設設備のメーカーと改造可否を確認します。
判定画面と履歴
画像、判定、欠陥位置、確信度、時刻、品種、ロットを表示し、人が再判定できる画面を用意します。履歴は原因分析と再学習に使います。保存期間と容量を決め、すべての画像を無期限に残しません。
保守と再学習
照明劣化、カメラずれ、材料変更、新品種で精度が変わります。日常点検、清掃、基準画像、アラート、再学習、モデル承認、旧版への戻し方を契約します。
見積もりはAI開発費だけで比較しません。撮像、設備改造、現場試験、停止工事、保守を含むライン全体の総額で比較します。
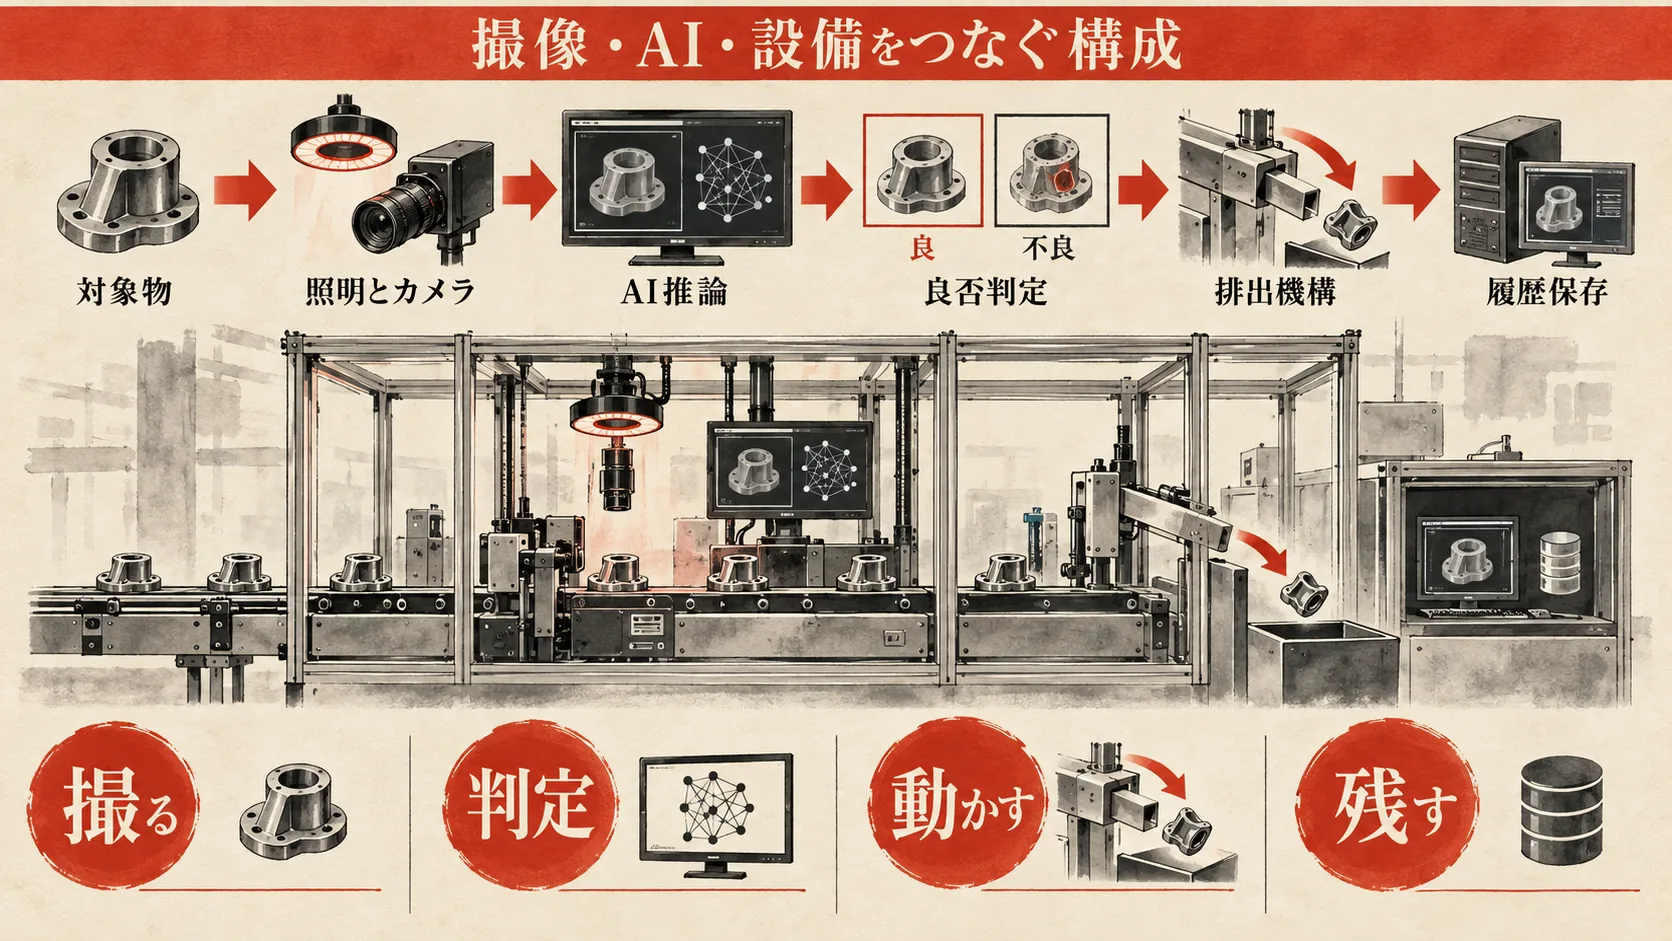
撮像・AI・設備をつなぐシステム構成
撮像部
センサーやPLCからトリガーを受け、カメラと照明で同じ条件の画像を取得します。ワーク位置がずれる場合は治具、ガイド、位置補正を使います。露光と照明を固定し、日中と夜間、清掃前後、材料ロットで変動を確認します。
AI推論部
画像を前処理し、分類、物体検出、セグメンテーション、異常検知などで判定します。欠陥の有無だけなら分類、位置と種類が必要なら検出、面積や形状が必要ならセグメンテーションが候補です。複雑な方式を先に選ばず、業務に必要な出力から決めます。
判定・制御部
AIの出力へしきい値と業務ルールを適用し、OK、NG、要確認に分けます。要確認を用意すると、境界事例を人へ回せます。判定をPLCへ返し、排出、停止、警報を行います。通信タイムアウト時は安全側へ倒します。
履歴・監視部
画像、判定、モデル版、しきい値、設備状態、人の再判定を保存します。見逃しと過検出を追跡し、モデル劣化を検知します。管理画面から勝手に本番モデルを切り替えられないよう承認を入れます。
安全と品質保証
AI設備は、機械安全、品質保証、情報セキュリティを別々に確認します。自動排出機構で人が危険箇所へ入る可能性がある場合、安全柵、インターロック、非常停止を設計します。AIの精度試験だけで設備検収を終えません。
学習データと撮像条件の作り方
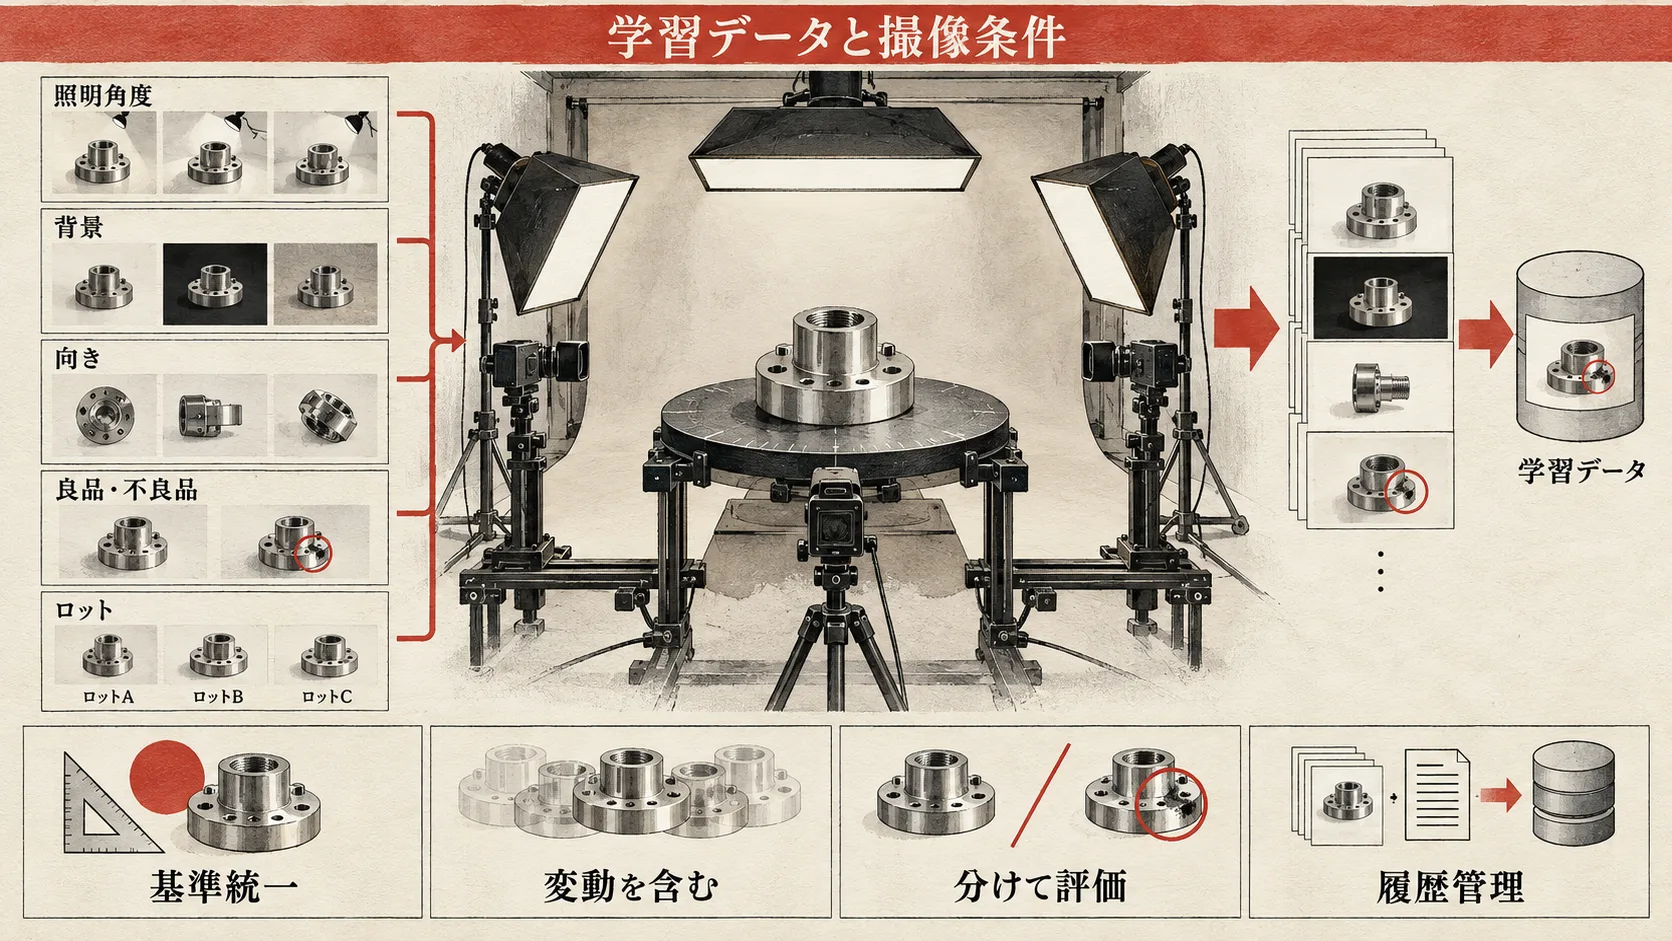
判定基準を画像と言葉で統一します
傷の長さ、幅、位置、色、深さなどを定義し、OK、NG、要確認の代表画像を集めます。検査員同士の判定一致率を測ります。人の判断が一致しない場合、AIの教師データも矛盾します。
実環境の変動を含めます
材料ロット、設備、時間帯、温度、汚れ、反射、位置ずれ、品種を含めます。きれいな実験室画像だけで学習すると現場で崩れます。本番カメラと照明で撮影し、季節や設備劣化も後から追加します。
データを時間とロットで分けます
同じ製品の連写画像が学習とテストへ分かれると、実力より高く見えることがあります。製造日、ロット、設備単位で学習・検証・テストを分けます。新しいロットで最終評価します。
不良が少ない場合
良品学習、異常検知、合成、少数学習を比較します。疑似不良だけに頼ると実不良を検知できない場合があります。既存の不良品、返品、品質記録を集め、見つからない欠陥はPoCの対象外として明記します。
データ管理
画像へ品種、ロット、設備、日時、判定者、欠陥種別、位置を付けます。誰がラベルを付け、誰が承認したか残します。製品画像に顧客情報や機密設計が映る場合、アクセス権、保存場所、外部提供を制御します。
見逃し・過検出・タクトで精度を評価する
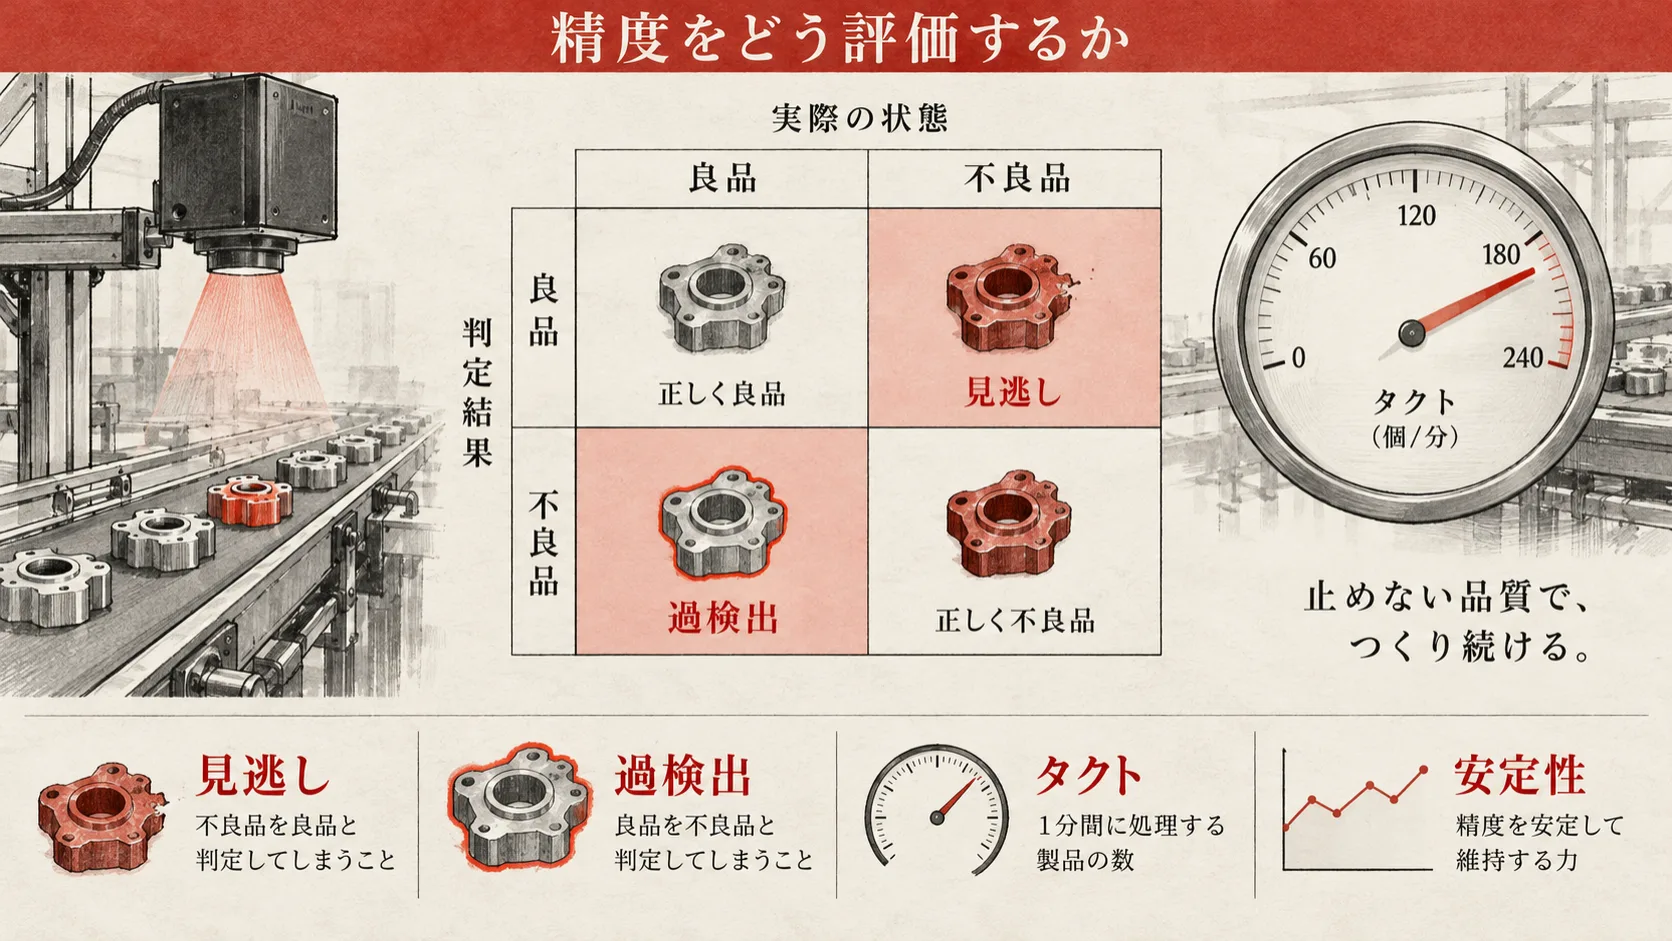
混同行列を使います
真の不良をNGとした数、見逃した数、良品をOKとした数、過検出した数を分けます。Accuracyだけでは、不良率が1%のとき全品を良品としても99%になります。再現率、適合率、F値を確認します。
欠陥別・品種別に分けます
全体平均ではなく、重大欠陥、軽微欠陥、品種、設備、ロットで分けます。重大欠陥の見逃しをゼロに近づけると過検出が増えるため、人の再確認能力と合わせてしきい値を決めます。
タクトと安定性を測ります
推論時間だけでなく、撮影、転送、前処理、制御信号までの最大時間を測ります。8時間連続運転、ライン速度変更、再起動、通信断、照明低下を試します。平均が速くても一部で遅延すると詰まりが起きます。
現場並走で評価します
最初はAIと人が並行して判定し、結果を照合します。AIだけで排出せず、要確認品を人へ回します。十分なロットと期間で安定したら、自動化範囲を広げます。
完了条件の例
- 重大欠陥の見逃し率が合意値以下
- 良品の過検出率が再確認能力の範囲内
- 最大処理時間がタクト以下
- 8時間連続運転で停止・メモリ異常がない
- カメラずれ・照明低下・通信断を検知できる
- 人が再判定し履歴を残せる
「精度99%」だけでは検収できません。欠陥別の見逃し、良品の過検出、最大処理時間、連続運転、異常時動作を分けて確認します。
30・60・90日で進める導入手順
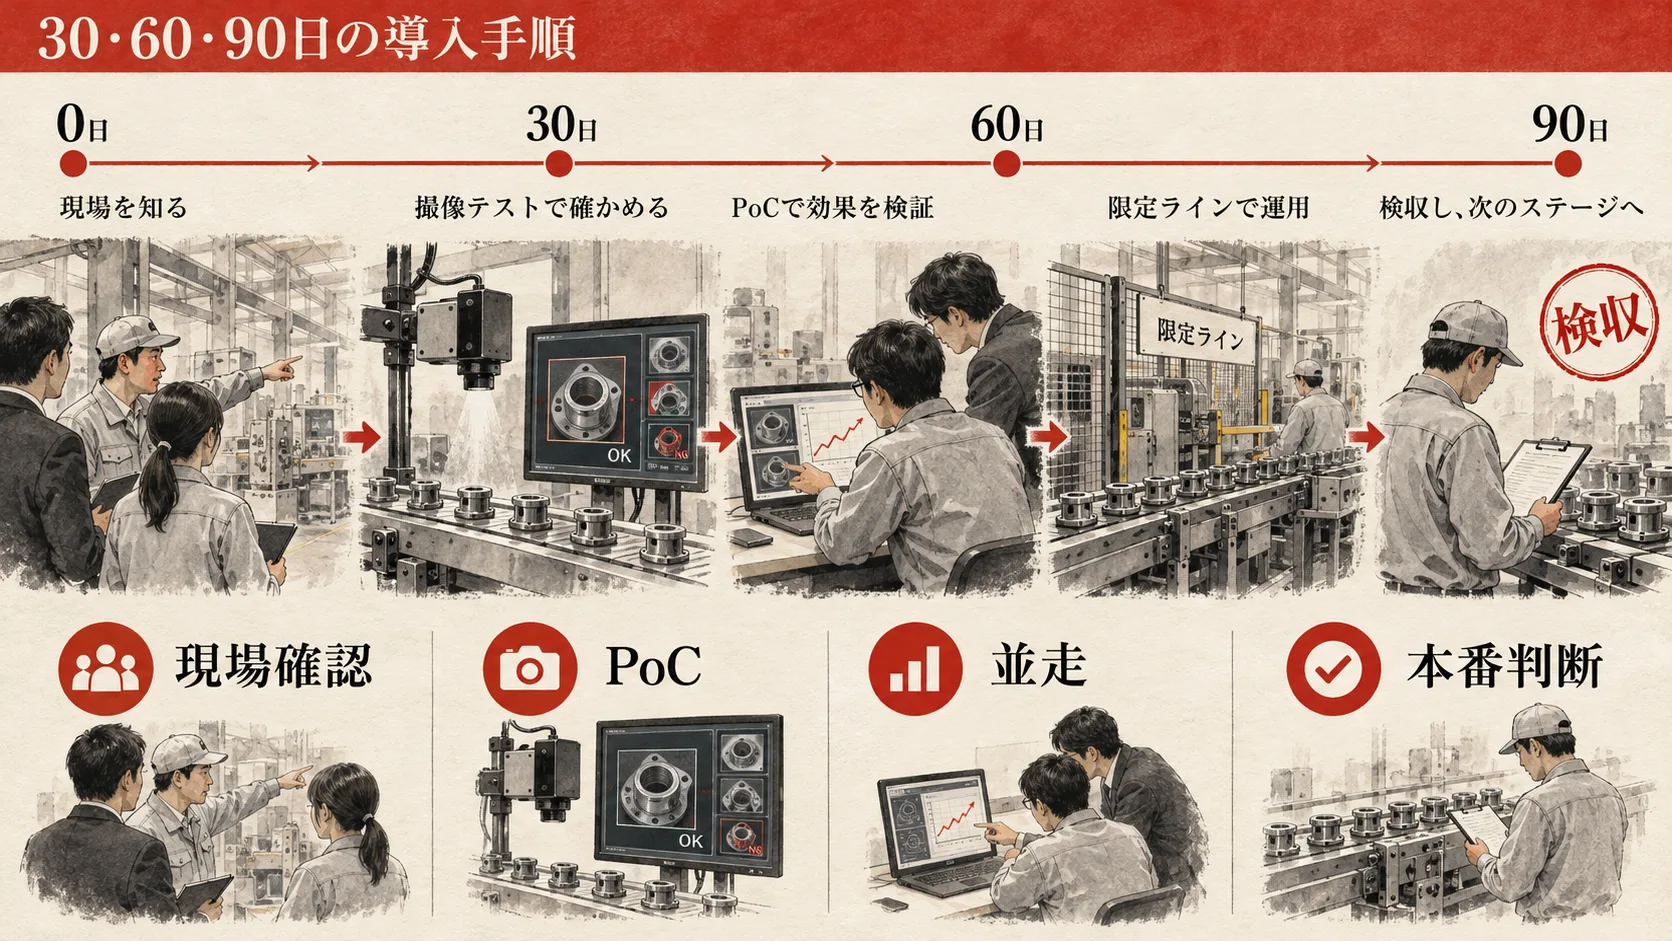
0〜30日:現場と撮像を確認します
品質責任者、検査員、生産技術、設備、情報システム、支援会社で現場を確認します。対象物、欠陥、ライン速度、設置空間、停止可能時間を記録します。代表的な良品・不良品をサンプル撮影し、欠陥が画像に写るか確認します。
30日目の成果物は、現行工程、判定基準、撮像案、データ計画、KPI、PoC範囲です。完了条件は、対象欠陥と対象外が明確で、画像収集を再現できることです。
31〜60日:PoCでモデルを比較します
本番に近い撮像条件で画像を集め、複数方式を比較します。欠陥別の見逃しと過検出を確認し、検査員が誤りを分類します。難しい欠陥を隠さず、どの条件で失敗するか整理します。
60日目の成果物は、モデル比較、誤り分析、しきい値、効果試算、本番差分です。完了条件は、本番化か中止を判断でき、追加設備と費用を見積もれることです。
61〜90日:限定ラインで並走します
エッジPC、画面、PLCを限定ラインへ設置し、人の検査と並走します。タクト、連続運転、通信断、再起動、照明変化を試します。検査員がAI判定を修正し、その理由を記録します。
90日目に、自動排出へ進む、要確認支援に留める、追加検証、対象変更、中止を判断します。全ラインへ一斉展開せず、1号機の設計と運用を標準化します。
架空ケース1:樹脂部品の傷検査
成形部品の表面傷を2人で目視していた工場です。製品を固定治具へ置き、ドーム照明と高解像度カメラで撮影します。AIはOK、NG、要確認を表示し、検査員が最終判定します。最初の目標は人員削減ではなく、判定基準の統一と履歴化です。
対象は3品種、代表欠陥4種類、8週間です。重大傷の見逃し、過検出、1個当たり時間を測ります。完了条件は、見逃しを現行以下にし、要確認を含む処理がタクト内に終わることです。
架空ケース2:食品原料の異物検査
形状と色のばらつきが大きく、不良サンプルを網羅できない工程です。良品の分布を学習する異常検知を試し、異物だけでなく変色や形状異常を候補として排出します。AIが排出した画像を検査員が確認し、誤りを蓄積します。
原料ロット、季節、濡れ、重なりで見え方が変わるため、複数期間で評価します。装置清掃と照明点検を日常手順にします。完了条件は、流出リスクを悪化させず、検査員の身体負担と選別工数を減らすことです。
架空ケース3:金属部品の高速ライン
毎分80個を4面検査し、NGをエアで排出する工程です。複数カメラを同期し、エッジPCで推論します。PLCは品種コードを送り、AIは判定と処理完了信号を返します。タイムアウト時は要確認側へ排出します。
精度だけでなく、最大処理時間、連続8時間、排出タイミング、再起動、ネットワーク断を検証します。安全柵と非常停止も設備検収に含めます。完了条件は、欠陥別精度、タクト、設備安全がすべて合格することです。
支援会社・製品の比較と選び方
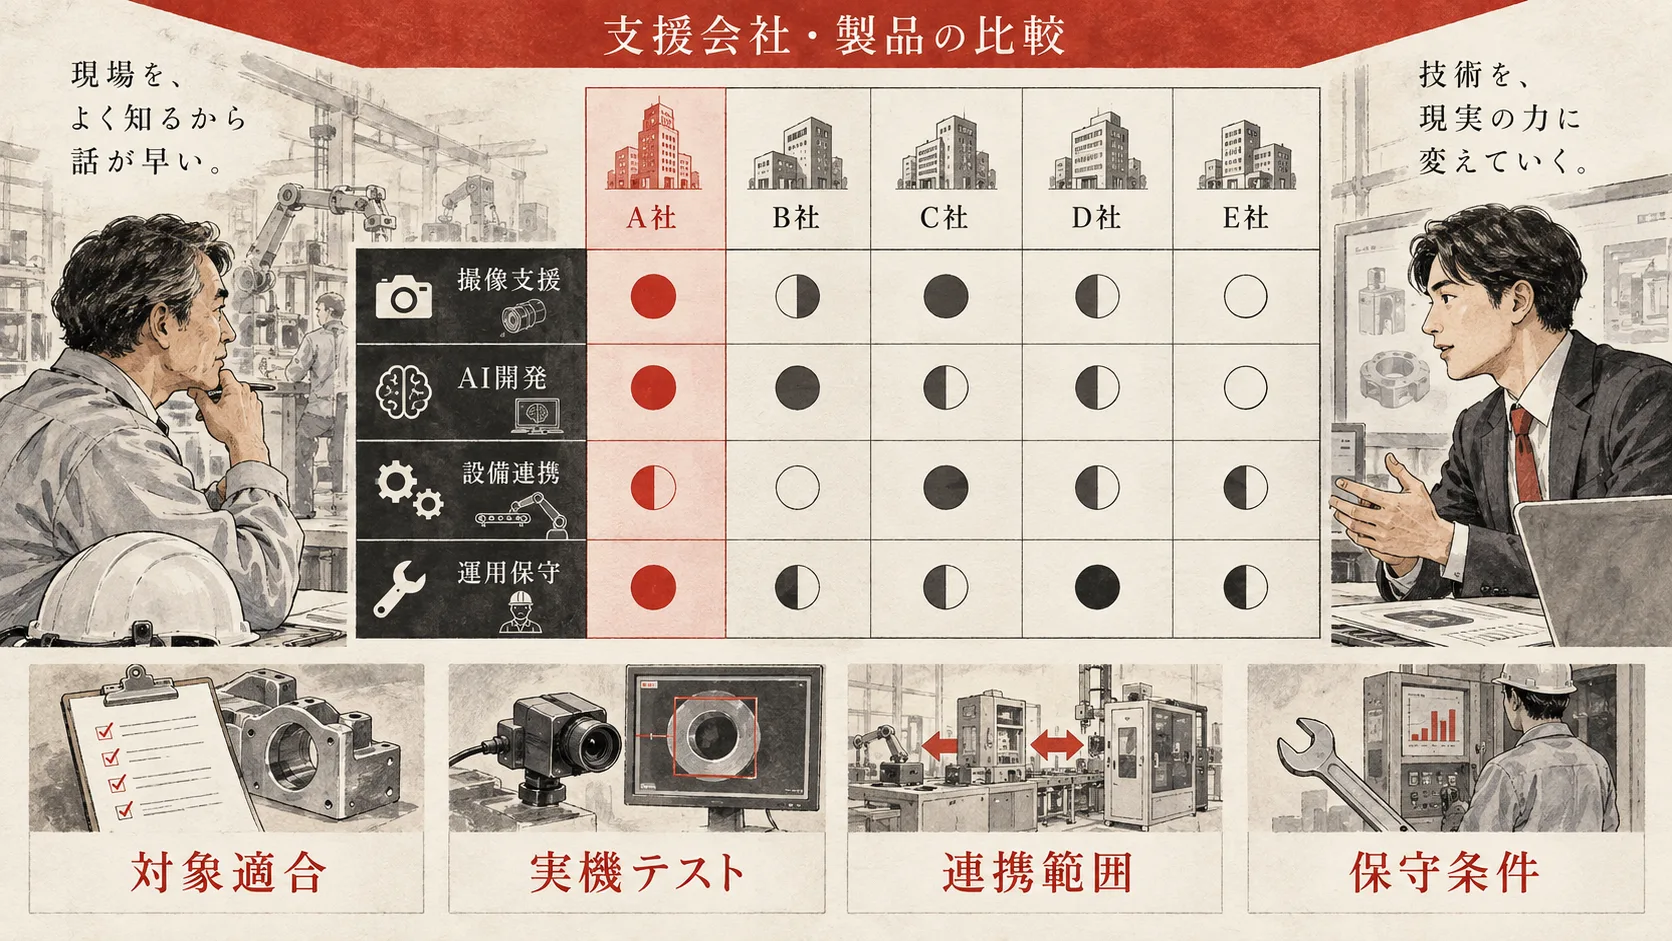
以下は2026年10月16日時点の公式情報を基にした例です。料金と適用可否は対象物、設備、支援範囲で変わるため、公式窓口へ確認してください。掲載順は優劣を示しません。
| 会社・サービス | 公式情報で確認できる特徴 | 料金 | 向く条件 | 公式URL |
|---|---|---|---|---|
| NEC AI Visual Inspection | 撮像機器連携、モデル作成、PoCから支援 | 要問い合わせ | 大規模製造・設備連携 | 公式 |
| パナソニック WisSight | 製造現場知見、AI作成、エッジ検査 | 要問い合わせ | 現場導入まで一体で進める | 公式資料 |
| 東芝 Meister Apps | 良品学習、既存装置との連携 | 要問い合わせ | 既存検査設備を活用 | 公式 |
| キヤノンITソリューションズ | 外観検査・異常監視・組込み支援 | 要問い合わせ | 高解像度・現場実装 | 公式 |
| サイバネットシステム | 製造業向け画像解析の個別開発 | 要問い合わせ | 特殊・微細欠陥 | 公式 |
比較時の質問
- 類似する材質・欠陥・速度の実績がありますか。
- 撮像、AI、設備、工事の責任分界はどこですか。
- 不良サンプルが少ない場合の方法は何ですか。
- 誤判定画像を再学習へ使う手順はありますか。
- タクト、連続運転、通信断をどう試験しますか。
- モデル、ソース、画像、アノテーションは納品されますか。
- 品種追加、ライン追加、再学習の料金はいくらですか。
- 精度低下時の原因調査と復旧は誰が行いますか。
サンプルテストの比較方法
同じ製品、同じ欠陥、同じ撮影条件で比較します。各社の最適条件だけでなく、本番の位置ずれ、汚れ、速度を含めます。結果は見逃し、過検出、処理時間、説明、保守性で採点します。
失敗例と見積もり・検収チェック
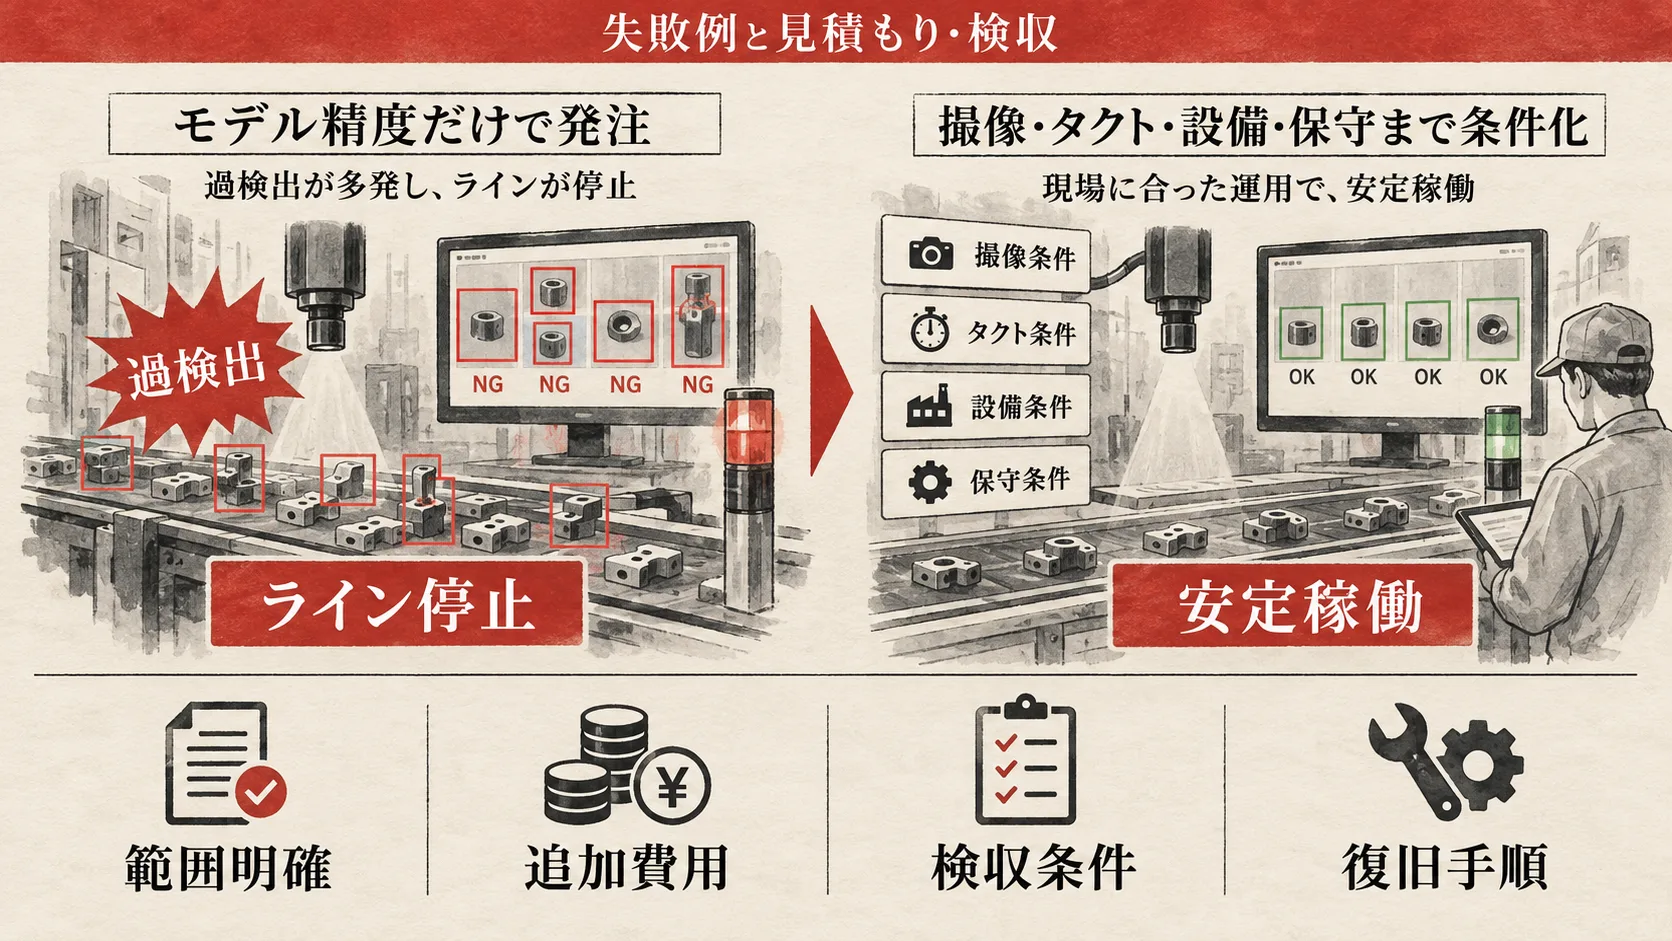
失敗1:モデル精度だけで発注します
支給画像では高精度でも、本番照明で崩れる場合があります。撮像と設備を含む責任者を決め、本番カメラの画像で評価します。
失敗2:不良画像を集めてから始めようとします
まれな不良は短期間に集まりません。良品学習、異常検知、既存記録、疑似欠陥を比較し、対象外を明記します。
失敗3:人の判定基準が揃っていません
教師ラベルが矛盾し、AIの正解も定まりません。代表画像と文章で基準を作り、複数検査員の一致率を確認します。
失敗4:過検出でラインが止まります
見逃しを減らすためしきい値を厳しくすると、良品をNGにします。要確認区分と人の再検査能力を設計します。
失敗5:導入後に画像を見ません
材料・照明・設備が変化し、精度が落ちます。定期サンプル、基準画像、ドリフト監視、再学習を運用します。
見積もりに含める範囲
- 現場調査、撮像テスト、治具、カメラ、レンズ、照明
- 画像収集、アノテーション、データ管理
- モデル開発、エッジPC、画面、履歴、監視
- PLC、搬送、排出、安全、工事、立会い
- 現場試験、連続運転、教育、手順書、保守
- 品種追加、再学習、ライン展開、交換部品
検収条件
欠陥別の見逃し率、過検出率、テスト枚数、最大処理時間、連続運転時間を定義します。カメラずれ、照明低下、通信断、停止、再起動、自動排出を試します。合否判定に使った画像とモデル版を保存します。
発注前チェックリスト
- [ ] 対象欠陥と対象外を定義しました
- [ ] 人の判定基準を統一しました
- [ ] 本番条件で撮像しました
- [ ] 欠陥別に評価します
- [ ] 過検出の再確認能力を確認しました
- [ ] 最大処理時間がタクト内です
- [ ] PLC・設備の責任分界があります
- [ ] 異常時の安全動作を決めました
- [ ] 再学習と旧版復帰の手順があります
- [ ] 品種・ライン追加費用を確認しました
導入後に精度を維持する運用設計
AI画像検査は、導入した日の精度が永久に続く設備ではありません。材料の仕入れ先、表面処理、季節、照明の劣化、カメラのずれ、製造条件、包装材が変わると、画像の見え方も変わります。運用では「AIが正しいか」を漠然と見るのではなく、変化を検知し、原因を切り分け、必要な場合だけ再学習する仕組みを作ります。
日次・週次・月次で見る指標
日次では、検査数、NG率、要確認率、設備停止時間、画像欠落、通信エラーを確認します。NG率が急に変わった場合、AIの問題と決めつけず、原材料、品種、照明、カメラ、設備の変更履歴を照合します。現場責任者が当日の変化を記録し、品質担当者が判定サンプルを確認できる流れにします。
週次では、AIがNGにした画像から一定数を抽出し、人が再判定します。良品をNGにした過検出と、不良を良品にした見逃しを欠陥別・品種別に集計します。全体の正解率だけでは、重大欠陥の悪化を見落とします。重要度が高い欠陥は別の管理線を持たせ、少数でも変化があれば調査します。
月次では、照明の明るさ、カメラ位置、レンズ汚れ、治具の摩耗、画像の明度分布、モデル版、しきい値変更を確認します。改善前後の結果を同じテストセットで比較し、変更理由、承認者、戻し方を残します。再学習後に旧版へ戻せない構成は、品質保証の面で危険です。
誤判定を改善データへ変える手順
誤判定画像は、ただフォルダへ保存するだけでは価値になりません。まず、元画像、品種、ロット、日時、設備、照明条件、AI判定、人の最終判定、欠陥種別を関連付けます。次に、撮像不良、ラベル誤り、未知の欠陥、しきい値、モデル能力のどこが原因か分類します。
撮像不良なら、モデルを再学習する前に照明や治具を直します。ラベル誤りなら、判定基準と既存データを見直します。未知の欠陥なら、暫定的に人へ回し、発生条件を調査します。しきい値だけで改善できる場合も、見逃しと過検出の両方を再評価します。原因を分けずに毎回再学習すると、別の欠陥の精度を落とすおそれがあります。
変更管理と旧版復帰
モデル、しきい値、前処理、カメラ設定、照明設定をひとつの構成版として管理します。新しい構成は検証環境で評価し、承認後に限定ラインまたは限定時間で使用します。重大な見逃し、過検出の急増、処理遅延、設備通信の異常が起きた場合は、あらかじめ決めた旧版へ戻します。
本番変更の記録には、変更内容、目的、使用データ、評価結果、承認者、適用日時、対象ライン、復旧条件を含めます。外部会社が再学習を担当する場合も、自社がモデル版と変更履歴を把握できる契約にします。担当者が退職しても運用できるよう、画面操作だけでなく、判断条件と例外処理を手順書に残します。
費用対効果を経営判断へつなげる方法
AI画像検査の効果は、人件費削減だけで評価しません。見逃しによる流出損失、過検出による廃棄・再検査、検査記録の作成時間、停止時間、教育期間、クレーム調査、品質データの活用まで含めます。削減額を大きく見せるために、検査員をすぐゼロ人と仮定するのは避けます。
基準値を導入前に測ります
導入前の4〜8週間で、製品数、人の検査時間、検査人数、見逃し、過検出、再検査、廃棄、停止、教育、クレーム対応を測ります。品種とシフトで差がある場合は平均だけにせず分けます。導入後も同じ定義で測れる指標を選びます。測定方法が変わると、AIの効果と工程変更の効果を区別できません。
たとえば月100万個を検査し、過検出率が2%、1個あたり再検査に20秒かかる場合、月約111時間の再検査が発生します。過検出を0.8%まで下げられれば、約67時間を削減できます。ただし、再検査担当者が別業務へ移れるか、停止が増えないかも確認します。時間の削減を、そのまま現金の削減と扱わないことが重要です。
投資回収だけで中止を決めません
品質事故の防止、検査記録の追跡、熟練者不足への対応は、単純な月次削減額だけでは評価しにくい効果です。一方で、重大欠陥を検出できない、過検出で生産能力が落ちる、保守費が継続的に増える場合は、投資回収が長期化します。財務指標と品質指標を同時に置きます。
継続判断では、見逃し率、過検出率、タクト、稼働率、再検査時間、廃棄額、停止時間、保守工数、追加学習費を確認します。90日後に「精度は高いが停止が多い」場合は、モデル精度の改善より設備連携や要確認フローを優先します。「特定品種だけ効果がある」場合は、その品種へ範囲を絞って投資を回収します。
横展開の条件を明確にします
最初のラインで成功しても、別ラインへそのままコピーできるとは限りません。カメラ距離、照明、搬送速度、製品姿勢、PLC、ネットワーク、作業者の運用が違うためです。横展開前に、共通化できるモデル、品種ごとに変えるしきい値、ラインごとに必要な治具と工事を分けます。
横展開の完了条件は、基準画像での精度、本番速度、連続運転、異常時動作、現場教育、保守窓口まで含めます。1号機の開発費をそのまま台数倍するのではなく、共通ソフト、個別撮像、設備工事、立会い、保守を分けた価格を確認します。これにより、2号機以降の費用を予測しやすくなります。
社内の役割分担と意思決定
画像検査は、情報システム部門だけでも、品質部門だけでも完結しません。現場は製品と設備を理解し、品質部門は合否基準を決め、生産技術は撮像と設備連携を担当し、情報システム部門はネットワークとセキュリティを管理します。購買・法務は契約、データ、知的財産、保守条件を確認します。
企画段階では品質責任者を最終承認者とし、生産技術を実装責任者、現場班長を運用責任者にします。外部会社へ丸投げせず、自社の判定基準、変更履歴、受入結果を保持します。誰が最終的な良否責任を持つか曖昧なまま、自動排出へ進んではいけません。
PoC終了時には、技術的にできたかではなく、本番へ進む条件を会議で判定します。検出できる欠陥、対象外、必要な追加データ、設備改造、概算総額、導入期間、運用担当、残るリスクを1枚にまとめます。中止する場合も、撮像条件、画像、評価結果を保存し、別方式を検討できる資産にします。
よくある質問
何枚の画像が必要ですか?
欠陥、ばらつき、方式で異なります。数百枚で可能性を確認できる場合もあれば、品種・環境を含めて数千〜数万枚必要な場合もあります。枚数より、本番の変動と欠陥を代表しているかが重要です。
不良品が少なくても導入できますか?
良品学習や異常検知が候補です。ただし、どの異常でも検知できるとは限りません。実不良、疑似不良、現場の見逃しリスクを比較し、対象外を明記します。
既存カメラを使えますか?
解像度、視野、露光、照明、トリガー、本番速度を満たせば使える可能性があります。保存画像だけで判断せず、現場で撮像テストします。
完全無人化できますか?
段階的に判断します。最初はAIと人の並走、次に要確認を人へ回し、安定した欠陥だけ自動排出します。新種欠陥や設備異常時の人の確認は残ります。
補助金を使えますか?
制度、対象経費、申請時期、企業要件によります。採択前の契約・発注が対象外になる場合があります。最新の公募要領を公式サイトで確認してください。
まとめ
AI画像検査の導入費用は、モデルだけでなく、カメラ、レンズ、照明、治具、設備連携、現場試験、運用で決まります。最初に判定基準と撮像を整え、本番条件でPoCを行ってください。
精度は平均値ではなく、欠陥別の見逃し、良品の過検出、最大処理時間、連続運転、異常時動作で評価します。最初は人と並走し、安定した範囲から自動化します。支援会社は、AI技術だけでなく、撮像、設備、安全、保守まで比較してください。
AIの達人へ相談する
AIの達人では、対象製品、欠陥、ライン速度、既存設備、画像データを確認し、撮像診断、PoC、本番導入の優先順位を整理します。AIモデルだけでなく、現場で運用できる検査工程として計画します。
参考・出典
- NEC AI Visual Inspection
- パナソニック AI外観検査ソリューション
- 東芝 Meister Apps AI画像自動検査
- キヤノンITソリューションズ AI検査・監視
- サイバネット AI画像認識カスタムソリューション
- キユーピー AI原料検査装置
- 経済産業省 AI事業者ガイドライン検討会
最終確認日:2026年10月16日